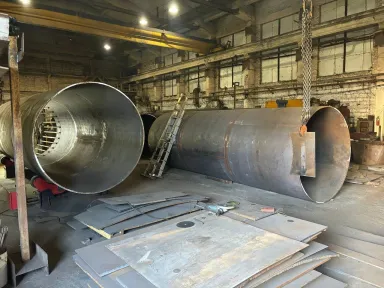
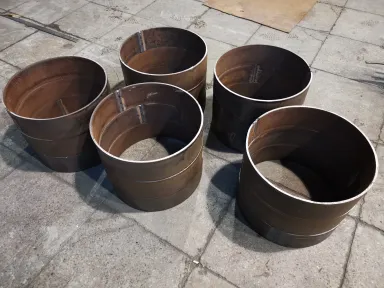
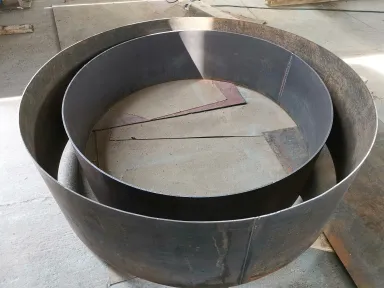
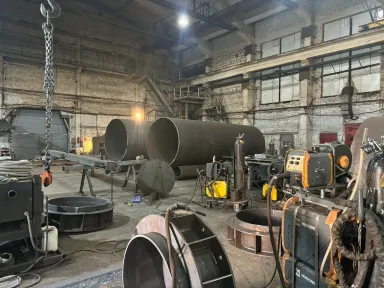
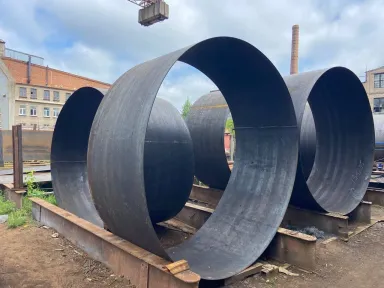
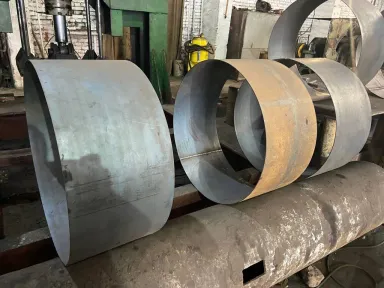
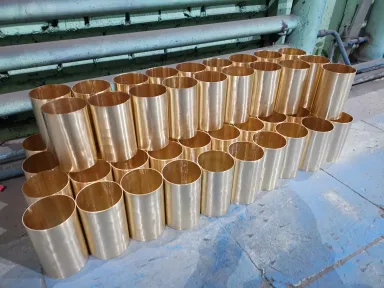
Изготовление обечаек выполняется на собственных вальцовочных станках с ЧПУ. Оборудование позволяет обрабатывать заготовки из углеродистых, нержавеющих и низколегированных сталей в диапазонах: диаметр 130-2300 мм, толщина стенки 1-12 мм, длина 50-2000 мм.
3-валковые станки применяются для серийного изготовления цилиндрических обечаек. Предварительная правка кромок выполняется отдельно. Оптимальны для толщин 4–12 мм и диаметров от 300 мм.
4-валковые станки обеспечивают прецизионное позиционирование заготовки, сокращают количество проходов и позволяют изготавливать конические элементы. Рекомендованы для толщин 1-6 мм и работ с допуском ±0,5 мм.
Входной контроль материала - обязательный этап. Каждая партия листов сопровождается сертификатом, геометрия проверяется толщиномером, поверхность осматривается на наличие дефектов проката.
📞 Нужна обечайка под ваш чертеж?
Отправьте ТЗ на info@profitsteel.ru или позвоните +7 (495) 111-64-92
Этапы изготовления: от расчета до отгрузки
Изготовление обечайки - последовательный процесс, где каждый этап влияет на итоговую геометрию. Ниже - ключевые шаги с акцентами на рисках и методах их компенсации.
Шаг 1. Расчет развертки
Длина заготовки определяется по формуле: L = π × (D − t) + K, где K - коэффициент упругого последействия. Значение K зависит от марки стали и толщины: для Ст3сп при t=4 мм K≈1,2 мм, для 09Г2С при t=8 мм K≈1,8 мм. Неучет коэффициента приводит к отклонению диаметра после разгрузки валков.
Шаг 2. Подготовка кромки
Лист обрезается в размер, кромки фрезеруются или зачищаются, удаляется окалина. На 3-валковых станках прямые участки кромок после гибки требуют дополнительной правки - это учитывается в расчёте припуска.
Шаг 3. Начальный пригиб
Заготовка фиксируется в валках, выполняется первый проход с контролем радиуса шаблоном. Для толщин >8 мм применяется предварительный подогрев зоны гиба (для некоторых марок сталей).
Шаг 4. Калибровка диаметра
Постепенное сведение валков с промежуточными замерами. На 4-валковых станках достигается меньшее количество проходов и более стабильная геометрия.
Шаг 5. Финишный контроль
Замер диаметра, круглости, отклонения оси. Результаты фиксируются в протоколе, который прикладывается к отгрузке.
→ Посмотреть примеры обечаек в каталоге
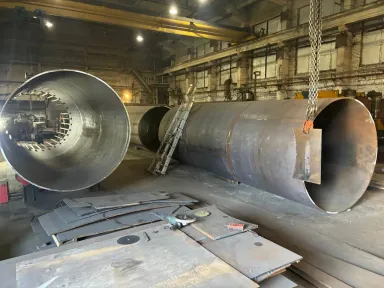
Классификация обечаек: что изготавливаем
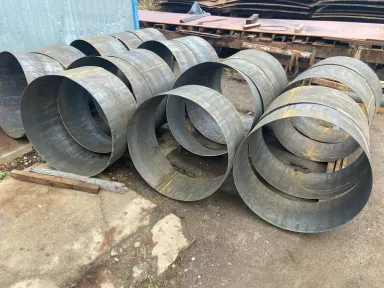
Обечайки классифицируются по конструктиву, материалу и назначению. Понимание типа помогает подобрать технологию и допуски.
По конструктиву:
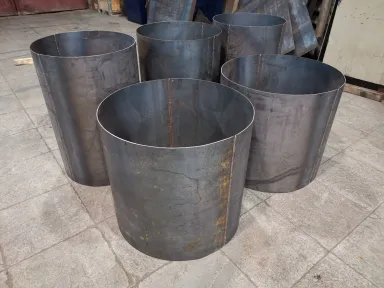
Цилиндрические - базовый тип для кожухов, резервуаров, корпусов. Изготавливаются в диапазонах D 130-2300 мм, S 1-12 мм.
Конические - переходные элементы, диффузоры, усечённые конусы. Требуют 4-валкового оборудования и расчёта развёртки с учётом угла конусности.
Сегменты сферические - элементы днищ, переходов. Изготавливаются по шаблону с контролем кривизны.
По материалу:
Углеродистые стали (Ст3, 20, 09Г2С) - общепромышленное применение, резервуары, трубопроводы.
Нержавеющие стали (08Х18Н10, 12Х18Н10Т) - пищевая, химическая промышленность, требования к коррозионной стойкости.
Алюминиевые сплавы - легкие конструкции, архитектурные элементы.
По назначению:
Резервуары и емкости
Трубопроводы и вентиляционные системы
Архитектурные и декоративные элементы
📞 Не знаете, какой тип обечайки подойдет?
Проконсультируем по конструктиву, материалу и допускам:
+7 (495) 111-64-92 | info@profitsteel.ru
Стандарты и допуски: на что опираемся
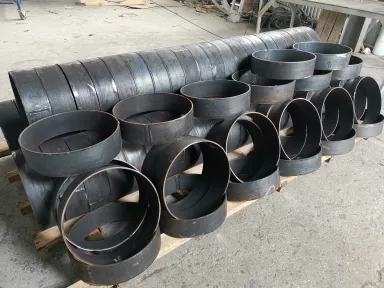
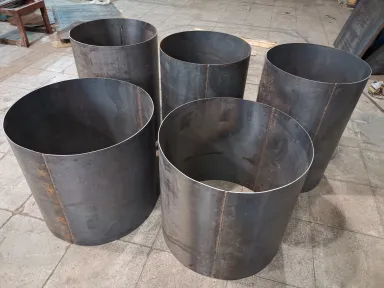
Изготовление обечаек выполняется в соответствии с нормативными документами и техническими требованиями заказчика.
Базовые стандарты:
ГОСТ Р 52630-2012 - Сосуды и аппараты стальные сварные. Общие технические условия
ГОСТ 34347-2017 - Сосуды и аппараты. Нормы и методы расчёта на прочность
Индивидуальные требования:
Если проект требует особых параметров, допуски и методы проверки согласовываются до начала производства и фиксируются в техническом задании. Это касается:
Повышенной точности геометрии (для стыковки с фланцами, патрубками, вставками)
Особых условий контроля сварных швов
Специфических требований к маркировке и сопроводительной документации
Базовые допуски (при отсутствии особых требований в ТЗ):
Параметр | Диапазон | Базовый допуск |
|---|---|---|
Диаметр внутренний | 130–1000 мм | ±1,0 мм |
Диаметр внутренний | 1001–2300 мм | ±1,5–2,0 мм |
Овальность (некруглость) | Все диаметры | ≤0,5% от D, но не более 3 мм |
Отклонение от цилиндричности | L ≤ 1500 мм | ≤1,0 мм на 1 м длины |
Отклонение от цилиндричности | L > 1500 мм | ≤1,5 мм на 1 м длины |
Качество поверхности швов и кромок | Все | Без трещин, подрезов, наплывов |
Финальные параметры согласовываются на этапе расчета. Если чертеж требует повышенной точности, мы рассчитываем компенсацию упругого последействия и подбираем режимы вальцовки под конкретную партию металла.
Контроль качества: как подтверждаем точность
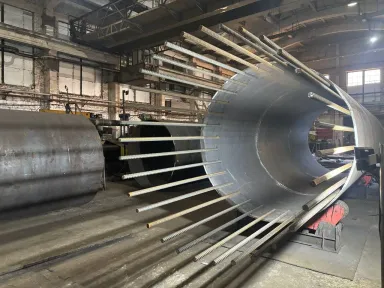
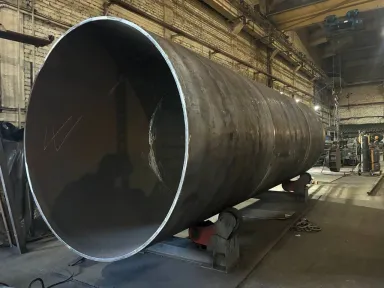
Каждая обечайка проходит многоуровневый контроль. Это не формальность, а фиксация параметров, которые влияют на монтаж и эксплуатацию готового изделия.
Входной контроль:
Проверка сертификата на материал (марка стали, плавка, механические свойства)
Замер толщины листа в 5-7 точках (допуск на прокат: ±0,3 мм для S ≤ 6 мм)
Визуальный осмотр поверхности на наличие дефектов проката
Промежуточный контроль:
Контроль радиуса после первого прохода калибровочным инструментом
Контроль геометрии кромок (отсутствие гофры, задира)
Фиксация параметров в журнале производства
Финишный контроль и методы проверки:
Замер диаметра в 3–4 сечениях (минимум 4 точки на сечение)
Проверка круглости инструментальным методом
ВИК (визуальный и измерительный контроль) - базовый метод проверки геометрии, сварных соединений и поверхности. Выполняется нашими специалистами на всех этапах изготовления.
УЗК (ультразвуковой контроль) - если требуется по чертежу или ТЗ, привлекается аккредитованная независимая лаборатория. Лаборатория может быть выбрана с нашей или с вашей стороны - условия согласовываются до начала производства.
Результаты контроля оформляются протоколом, копия которого прикладывается к отгрузке.
Следующий шаг: как заказать изготовление
Если вы изучаете технологию - сохраните чек-лист контроля, он поможет сформулировать требования к поставщику. Если задача актуальна сейчас- переходите к подбору параметров или отправке ТЗ.
Вариант 1: Подобрать в каталоге
→ Перейти в каталог обечаек на заказ
Фильтры по диаметру, толщине, материалу. Подбор типовых обечаек.
Вариант 2: Отправить чертеж на расчет
Заполните краткую форму или напишите на почту:
Диаметр (внутренний/наружный)
Толщина стенки
Длина обечайки
Марка стали (или требования к среде)
Количество, сроки
Особые требования (допуски, контроль, документация)
✉️ Отправить ТЗ на info@profitsteel.ru
📞 Позвонить: +7 (495) 111-64-92
Что вы получите в ответ:
Расчет стоимости и сроков в течение рабочего дня от 2-х часов
Указание применяемой технологии и допусков
При необходимости - рекомендации по оптимизации конструкции обечайки